
 简体中文


Language
Bahay / Balita / Balita sa Industriya / Mga Heat Induction Liner para sa Mga Bote na Parmasyutiko: Pagpili at Pagse-sealing
Mga Heat Induction Liner para sa Mga Bote na Parmasyutiko: Pagpili at Pagse-sealing
2026.10.01
Ang isang puno na bote ng HDPE ay umaalis sa linya ng pagpuno na may takip na torqued sa spec. Ito ay dumadaan sa ilalim ng isang induction sealer, at makalipas ang ilang segundo ang foil sa loob ng takip ay dapat idikit sa labi ng bote. Kung mali ang setting ng liner, cap, o sealer, maaaring magmukhang maayos ang package ngunit nabigo sa isang pagsubok sa pagtagas. Samakatuwid, ang heat induction liner ay hindi isang generic na foil disc. Ito ay bahagi ng isang selyadong sistema na kinabibilangan ng cap, container neck finish, induction sealer, at mga pagsusuri sa kalidad. Ipinapaliwanag ng gabay na ito kung ano ang ginagawa ng liner, kung paano ito pipiliin, kung saan nabigo ang mga seal, at kung ano ang ibe-verify bago ang produksyon.
Ano ang Heat Induction Liner at Ano ang Nilalaman Nito
Ang heat induction liner ay isang multilayer seal na nasa loob ng takip. Kapag ang nakatakip na lalagyan ay dumaan sa isang induction field, ang aluminum foil layer ay umiinit sa pamamagitan ng eddy currents. Ang init ay natutunaw ang isang polymer heat seal layer sa gilid ng lalagyan. Ang presyon mula sa takip ay humahawak sa pinalambot na layer laban sa labi ng bote; pagkatapos ng paglamig, ang foil ay nananatiling nakadikit sa lalagyan at bumubuo ng isang selyadong lamad.
| Layer | Karaniwang materyal | Pangunahing pag-andar | Ano ang dapat i-verify |
|---|---|---|---|
| Foil | Aluminum foil | Bumubuo ng init at nagbibigay ng moisture at oxygen barrier | Kapal, kondaktibiti, pinholes, grado |
| Heat seal | Polymer coating o timpla ng waks | Nagbubuklod sa labi ng lalagyan kapag pinainit | Pagkatugma sa HDPE, PP, PET, salamin; lakas ng selyo |
| Nakatalikod | Paperboard, foam, PET, pulp | Sinusuportahan ang liner sa takip at kinokontrol ang compression | Kapal, density, springback, cap fit |
Paano Gumagana ang Heat Induction Sealing
Ang induction sealing ay isang non-contact na proseso. Ang sealer coil ay lumilikha ng isang alternating electromagnetic field. Ang aluminum foil sa liner ay umiinit, at ang layer ng heat seal ay natutunaw. Ang cap torque at container top load ay nagbibigay ng presyon para sa pagbubuklod. Matapos umalis ang lalagyan sa likid, lumalamig at lumalakas ang selyo.
Apat na variable ang kumokontrol sa resulta:
- Power: masyadong mababa nagiging sanhi ng mahina seal; masyadong mataas ang burns liners o warps caps.
- Dwell time: ang bilis ng linya ay nagbabago sa oras ng pagkakalantad, kaya ang isang recipe sa 60 bote bawat minuto ay maaaring mabigo sa 120.
- Presyon at metalikang kuwintas: ang mababang metalikang kuwintas ay lumilikha ng mga channel; ang labis na metalikang kuwintas ay nakakasira sa takip.
- Paglamig: dapat itakda ang bono bago hawakan o lagyan ng label.
Magtatag ng mga setting gamit ang aktwal na lalagyan, takip, liner, produkto, at bilis ng linya. Ang setting na kinopya mula sa ibang laki ng bote ay panimulang punto lamang.
Bakit Gumagamit ang Pharmaceutical Packaging ng Heat Induction Liner
Sa regulated packaging, sinusuportahan ng liner ang ilang mga function nang sabay-sabay:
- Ebidensiya ng pakialaman: ipinapakita ng isang bonded foil seal na hindi pa nabubuksan ang lalagyan.
- Pag-iwas sa pagtagas: pinapababa nito ang panganib ng pagtakas ng likido sa panahon ng transportasyon.
- Moisture at oxygen barrier: nakakatulong ang foil na protektahan ang mga sensitibong gamot.
- Kontrol ng kontaminasyon: nililimitahan ng lamad ang pagpasok ng microbial.
- Proteksyon sa pagnanakaw: isang sirang selyo ang nakikita.
Mahalaga ang mga benepisyong ito para sa mga injection vial, infusion bottle, vaccine bottle, oral liquid, at diagnostic reagents. Hindi pinapalitan ng liner ang isang magandang takip o na-validate na proseso ng pagpuno, ngunit mahalaga ito sa integridad ng pagsasara ng lalagyan. Halimbawa, isang sistema ng pagsasara ng vial na gumagamit mga takip ng plastik na aluminyo para sa mga vial dapat suriin bilang isang kumpletong yunit, hindi bilang hiwalay na mga bahagi.
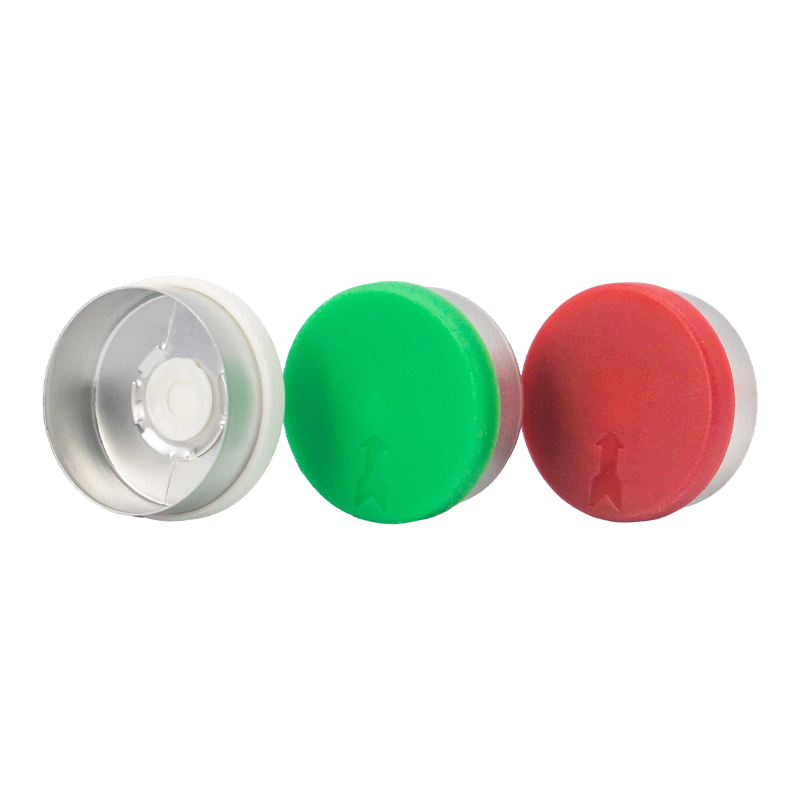 Pakyawan na Aluminum-Plastic Caps para sa Injection Vials at Vaccine Bottles Isang composite na pagsasara ng vial na may aluminum shell, plastic insert, at rubber stopper, na idinisenyo upang protektahan ang mga injectable. Ginawa sa mga GMP cleanroom na may malakihang produksyon ng aluminum-plastic cap. Tingnan ang Produkto →
Pagpili ng Tamang Liner para sa Iyong Container at Cap
Magsimula sa lalagyan, hindi sa liner catalog. Tinutukoy ng pagtatapos ng leeg, materyal, at kondisyon sa ibabaw kung aling layer ng heat seal ang magbubuklod. Ang isang liner para sa HDPE ay maaaring hindi mapagkakatiwalaang selyado sa PP, PET, salamin, o isang pinahiran na labi. Ang materyal ng takip, lalim ng bulsa ng liner, disenyo ng thread, at metalikang kuwintas ay nakakaapekto rin sa presyon sa seal.
Suriin ang mga item na ito bago humiling ng mga sample:
- Container material at neck finish drawing, kabilang ang diameter, thread, at flatness ng labi.
- Uri ng takip at mga sukat ng bulsa ng liner.
- Temperatura ng pagpuno at kung ang produkto ay mainit na napuno, nag-retorte, o nagyelo.
- Paraan ng sterilization, tulad ng ethylene oxide, gamma, o autoclave.
- Bilis ng target na linya, modelo ng sealer, at power range.
- Kinakailangan ang lakas ng seal, rate ng pagtagas, at pagganap ng hadlang.
Maaaring tiisin ng foam backing ang higit pang pagkakaiba-iba ng takip; ang backing ng paperboard ay maaaring magbigay ng mas matibay na selyo. Ang maling sandal ay maaaring mahulog sa takip o dumikit pagkatapos mabuklod. Para sa mga lalagyan ng pagbubuhos, ang mga takip ng Euro PP na may mga pullring o twinport na disenyo ay maaaring ipares sa mga katugmang liner, ngunit dapat na ma-validate ang seal window.
 Pull-Ring Euro PP Caps para sa Infusion at Solution na Mga Bote Tamper-evident polypropylene caps na may pinagsamang mga pull-ring para sa walang tool na access sa mga infusion at mga bote ng solusyon. Ang mga katugmang liner at mga parameter ng sealing ay dapat ma-validate para sa aplikasyon. Tingnan ang Produkto →
Mga Karaniwang Failure Mode at Paano I-diagnose ang mga Ito
Karamihan sa mga depekto sa induction sealing ay nagmumula sa isang mismatch o drift, hindi isang masamang liner. Ang talahanayan ay nagmamapa ng mga karaniwang sintomas sa mga malamang na sanhi at unang pagsusuri.
| Sintomas | Malamang na dahilan | Mga unang pagsusuri |
|---|---|---|
| Mahina o bahagyang selyo | Mababang kapangyarihan, maikling dwell time, low cap torque, o kontaminadong labi | I-verify ang output ng sealer, bilis ng linya, cap torque, at kondisyon ng labi |
| Foil na nakadikit sa takip | Overheating, maling release layer, o sobrang cap compression | Bawasan ang power o dwell time; suriin ang pagkakagawa ng liner at lalim ng takip |
| Nasunog o kupas ang kulay na liner | Masyadong mataas ang power, masyadong malapit ang coil, o double pass through sealer | Sukatin ang puwang ng coil; kumpirmahin ang mga lalagyan ay pumasa nang isang beses sa tamang bilis |
| Tumagas pagkatapos ng sealing | Channel sa ilalim ng foil, oval neck, o nasirang labi | Siyasatin ang neck finish, liner centering, at seal area gamit ang dye o vacuum test |
| Pagbaluktot ng takip | Labis na init o manipis na pader ng takip | Suriin ang cap resin, kapal ng pader, at oras ng paglamig |
Huwag ayusin ang kapangyarihan nang mag-isa. Ang init, oras, presyon, at paglamig ay nakikipag-ugnayan. Ang pagbabago sa takip ng supplier o liner lot ay maaaring maglipat ng bintana. Panatilihin ang mga talaan ng mga setting ng sealer, cap torque, liner lot, at mga resulta ng pagsubok upang masubaybayan ang drift.
Pag-set Up at Pagpapatunay sa Proseso ng Pagbubuklod
Magsimula sa isang kinokontrol na pagsubok gamit ang lalagyan ng produksyon, cap, liner, produkto, at bilis ng linya. Subukan ang low, medium, at high power at dwell time. Siyasatin ang pattern ng bono para sa isang pare-parehong singsing na walang mga marka ng paso o mga channel.
Dapat kasama sa pagpapatunay ang:
- Seal peel o burst test.
- Pagsubok sa pagtagos ng dye o vacuum decay leak.
- Visual inspeksyon para sa foil coverage, wrinkles, at pinsala sa takip.
- Torque test pagkatapos ng sealing at simulate na transportasyon.
- Stability o shipping simulation kapag kinakailangan.
Sa panahon ng produksyon, suriin ang kapangyarihan ng sealer, bilis ng linya, torque ng takip, at kalidad ng seal sa mga tinukoy na pagitan. Panatilihin ang hiwalay na mga recipe para sa bawat laki ng bote.
Mga Pagsusuri ng Supplier at Kalidad
Ang tagapagtustos ng liner ay dapat magbigay ng mga detalye ng materyal, data ng layer ng heat seal, impormasyon sa paglipat o biocompatibility kung saan nauugnay, kakayahang masubaybayan ang lot, at inirerekomendang mga sealing window. Para sa pharmaceutical packaging, cleanroom manufacturing at isang dokumentadong sistema ng kalidad ay nagbabawas ng panganib. Ang ISO 9001 at GMP alignment ay mga praktikal na senyales na naiintindihan ng supplier ang mga regulated market.
Ang Jiangsu Changjiang Lids Co., Ltd. ay gumawa ng pharmaceutical packaging mula noong 2000 at nagpapatakbo ng C A cleanroom. Kasama sa hanay nito ang mga takip ng aluminyo, mga takip ng plastik na aluminyo, mga takip ng Euro PP, at mga pagsasara para sa mga bote ng iniksyon, mga bote ng pagbubuhos, at mga likido sa bibig. Ito ay nagsasaad ng taunang kapasidad ng 3 bilyong aluminum at aluminum plastic caps at 800 milyong polypropylene caps, na may GMP at ISO 9001 system. Dahil ang liner, cap, at bottle neck ay dapat magtulungan, ang karanasan sa paggawa ng cap na ito ay may kaugnayan. kaya mo humiling ng mga sample o isang liner review upang kumpirmahin ang akma bago ang produksyon.
Itanong kung paano kinokontrol ang mga liner lot at kung paano pinangangasiwaan ang mga pagbabago sa mga supplier ng foil o pelikula. Maaaring baguhin ng bagong heat seal coating ang pagganap ng sealing, kahit na pareho ang hitsura ng natapos na takip.
Mga Pangunahing Takeaway para sa Pagpili ng Heat Induction Liner
- Tratuhin ang liner bilang bahagi ng isang kumpletong sistema ng pagsasara na may takip, lalagyan, sealer, at proseso.
- Itugma ang layer ng heat seal sa materyal na lalagyan at paraan ng isterilisasyon.
- Kontrolin ang power, dwell time, pressure, torque, at cooling bilang isang window.
- Patunayan gamit ang mga pagsubok sa lakas ng pagtagas at seal, pagkatapos ay subaybayan ang produksyon.
- Makipagtulungan sa isang supplier na nagdodokumento ng mga materyales, pagsubaybay sa lot, at mga kontrol sa cleanroom.
Ang isang heat induction liner ay mukhang simple, ngunit pinoprotektahan nito ang produkto mula sa linya ng pagpuno sa pasyente. Tukuyin ang kinakailangan, subukan ang tunay na sistema, at panatilihing kontrolado ang proseso.
Balita
-
Ang isang punong bote ng oral suspension ay lumalabas sa linya, ang takip ay pinaikot ng isang customer, at ang foil disc ay nananatiling nakadikit sa loob ng takip sa halip ...
READ MORE -
Ang isang vaccine vial ay umalis sa linya ng pagpuno, naglalakbay sa pamamagitan ng trak, at dumating na may manipis na pelikula ng likido sa balikat nito. Ang takip ay masik...
READ MORE -
Ang linya ng pagpuno na tumatakbo ng 200 vial kada minuto ay biglang huminto. Ang bawat takip sa huling batch ay may maluwag na foil liner, at nabigo ang leak test. Ang salar...
READ MORE -
Ang isang puno na bote ng HDPE ay umaalis sa linya ng pagpuno na may takip na torqued sa spec. Ito ay dumadaan sa ilalim ng isang induction sealer, at makalipas ang ilang seg...
READ MORE
Mga kaugnay na produkto
-

Isang proteksiyon at sterile na solusyon sa packaging na idinisenyo para sa pag-iimbak ng contact lens. Tinitiyak ng polypropylene (PP) na lalagyan na may pinagsamang foil seal ang integridad ng pr...
Tingnan ang Higit Pa -

Isang proteksiyon at sterile na solusyon sa packaging na idinisenyo para sa pag-iimbak ng contact lens. Tinitiyak ng polypropylene (PP) na lalagyan na may pinagsamang foil seal ang integridad ng pr...
Tingnan ang Higit Pa -

Isang secure at low-profile na solusyon sa suporta na idinisenyo upang ligtas na hawakan ang mga lalagyan ng pagbubuhos sa mga setting ng klinikal at pangangalaga. Tinitiyak ng flat na disenyo nito...
Tingnan ang Higit Pa -

Isang secure at ergonomic na solusyon sa suporta na idinisenyo upang ligtas na hawakan ang mga lalagyan ng pagbubuhos sa mga setting ng klinikal at pangangalaga. Tinitiyak ng disenyo ng racket nito...
Tingnan ang Higit Pa -

Isang precision sealing solution na idinisenyo para sa mga sistema ng paghahatid ng gamot na nakabatay sa cartridge, tulad ng mga pre-filled syringe at pen injector. Tinitiyak nito ang sterile na i...
Tingnan ang Higit Pa -

Isang tamper-evident aluminum seal. Nagtatampok ang takip ng pre-scored, nababasag na "mga tulay" na nagkokonekta sa pangunahing takip sa isang pull-tab. Ang pagbubukas ay nangangailangan ng pagpun...
Tingnan ang Higit Pa
-
Makipag-ugnayan
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 1 Mingzhu Road, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, China
Ang impormasyong ibinigay sa website na ito ay inilaan para sa paggamit lamang sa mga bansa at hurisdiksyon sa labas ng People's Republic of China.
-
produkto
Aluminum-Plastic Caps Mga takip ng aluminyo Euro PP Caps Mga PP Container para sa Contact Lens na may Foil Seal Plastic Hanger para sa Infusion Bote Plastic Jerry Can -
WhatsApp
Chris

-
WeChat
Lilian

Copyright © 2025 Jiangsu Changjiang Lids Co., Ltd. Lahat ng Karapatan ay Nakalaan.
OEM Pharmaceutical Packaging Manufacturer
Supplier ng Pharmaceutical Cap
