
 简体中文


Language
Bahay / Balita / Balita sa Industriya / Heat Induction Sealing para sa mga Pharmaceutical Vial: Paano Gumagana ang Mga Cap at Foil Liner
Heat Induction Sealing para sa mga Pharmaceutical Vial: Paano Gumagana ang Mga Cap at Foil Liner
2026.10.08
Ang isang vaccine vial ay umalis sa linya ng pagpuno, naglalakbay sa pamamagitan ng trak, at dumating na may manipis na pelikula ng likido sa balikat nito. Ang takip ay masikip, ngunit ang panloob na selyo ay hindi kailanman nakakabit. Pinipigilan ng heat induction sealing ang resultang iyon kapag ang foil liner, cap, at sealing head ay tumugma sa leeg ng bote. Ang resulta ay isang hermetic barrier na nagpapanatili sa gamot na sterile, humihinto sa pagtagas, at nagpapakita kung ang isang lalagyan ay nabuksan.
Ano Ang Talagang Ginagawa ng Heat Induction Sealing
Ang heat induction sealing ay isang contactless na proseso na nagbubuklod ng foil liner sa gilid ng bote o vial. Ang isang sealing head ay lumilikha ng isang alternating electromagnetic field. Ang field ay dumadaan sa plastic cap at pinapainit lamang ang aluminum foil sa loob ng liner. Ang init ay natutunaw ang isang polymer coating sa foil. Ang presyon mula sa takip ay nagtutulak sa natunaw na polimer laban sa gilid ng lalagyan. Kapag lumamig ang polimer, bumubuo ito ng airtight seal na mahirap alisan ng balat nang walang nakikitang pinsala.
Hindi tulad ng pandikit o isang simpleng press fit, ang induction sealing ay hindi umaasa sa pandikit na maaaring mabigo sa kahalumigmigan o oras. Hindi rin nito pinainit ang produkto. Mahalaga iyon para sa mga bakuna, antibiotic, at mga solusyon sa pagbubuhos dahil ang sobrang init ay maaaring magpapahina sa mga aktibong sangkap. Ang isang wastong nakatutok na sealer ay naghahatid ng enerhiya sa isang makitid na bintana, at ang mga nilalaman ay nananatili sa loob ng kanilang mga limitasyon sa temperatura.
Paano Gumagana ang Proseso Hakbang sa Hakbang
Ang pagkakasunud-sunod ay maikli, ngunit ang bawat hakbang ay nakakaapekto sa kalidad ng selyo.
- Ang lalagyan ay napuno, at ang isang takip na may isang foil liner ay inilalagay sa leeg. Ang takip ay dapat hawakan ang liner na patag laban sa gilid.
- Ang lalagyan ay dumadaan sa ilalim ng induction sealing head. Ang ulo ay naglalabas ng mataas na frequency field. Ang aluminum foil ay sumisipsip ng enerhiya at mabilis na uminit.
- Ang polymer coating sa foil ay umabot sa saklaw ng pagkatunaw nito, kadalasan sa loob ng isang bahagi ng isang segundo hanggang ilang segundo.
- Ang takip ay madalas na hinihigpitan kaagad pagkatapos ng pagbubuklod habang ang polimer ay malambot pa, na nagpapabuti sa pakikipag-ugnay.
- Ang selyo ay lumalamig at nagtakda. Ang isang wastong selyo ay hindi maaaring hatulan sa pamamagitan ng pagtingin sa takip. Gumamit ng peel test o pressure test.
Kasama sa mga variable ang bilis ng linya, power output, frequency, cap material, liner construction, at neck finish. Ang isang setting para sa isang 20 mm na oral liquid bottle ay hindi awtomatikong gagana para sa isang 32 mm na infusion bottle. Ang mas malawak na mga leeg ay karaniwang nangangailangan ng higit na kapangyarihan at oras para sa pare-parehong pag-init.
Mga Foil Liner, Cap, at Lalagyan Compatibility
Ang heat induction seal ay isang sistema, hindi isang bahagi. Ang foil liner ay dapat tumugma sa takip at bote. Ang takip ay dapat na transparent sa electromagnetic field, kaya karamihan sa mga induction sealing cap ay gawa sa polypropylene o polyethylene. Ang isang metal cap ay hindi maaaring gamitin nang direkta sa ibabaw ng isang induction liner dahil ang metal shell ay haharang sa field.
Konstruksyon ng Liner
Karamihan sa mga induction liner ay mga multilayer na istruktura. Kasama sa karaniwang liner ang papel o foam backing, wax o polymer layer, aluminum foil layer, at heat seal coating. Ang backing ay nagbibigay sa liner stiffness kaya ito umupo flat sa loob ng cap. Ang foil ay sumisipsip ng electromagnetic energy. Tinutukoy ng heat seal coating ang lakas ng bono sa materyal na lalagyan, tulad ng high density polyethylene, polypropylene, o salamin.
Mahalaga ang patong. Ang isang patong na idinisenyo para sa polyethylene ay maaaring hindi nakadikit nang maayos sa salamin. Ang isang coating na masyadong agresibo ay nakatatak ay maaaring maging mahirap para sa end user na alisan ng balat. Maaaring tumagas ang coating na masyadong mahina ang seal habang dinadala. Para sa pharmaceutical packaging, ang mga supplier ng liner ay kadalasang nagbibigay ng data ng lakas ng seal at mga chart ng compatibility. Ang mga dokumentong iyon ay dapat na bahagi ng teknikal na file para sa produkto ng gamot.
Cap at Leeg Tapos
Kinokontrol ng cap at bottle neck finish kung gaano kapantay ang pagkakadikit ng liner sa rim. Ang isang leeg na may dent, flash, o hindi pantay na ibabaw ay maaaring lumikha ng isang channel kung saan ang selyo ay hindi kailanman nabuo. Ang takip ay dapat ding magbigay ng sapat na pababang presyon sa panahon ng pagbubuklod. Kung masyadong maluwag ang takip, maaaring hindi hawakan ng liner ang gilid. Kung ang takip ay humigpit bago isara, ang liner ay maaaring kulubot. Ang isang karaniwang kasanayan ay ang paglalapat ng takip na may kontroladong metalikang kuwintas, selyo, at pagkatapos ay retorque sa isang panghuling detalye.
Para sa mga pharmaceutical vial at bote, ang mga takip ng aluminyo at mga takip ng plastik na aluminyo ay malawakang ginagamit dahil pinagsasama ng mga ito ang mekanikal na proteksyon sa isang induction sealing liner sa loob. Ang mga takip ng plastik na aluminyo ay maaaring gawin gamit ang iba't ibang mga tampok ng pagbubukas tulad ng uri ng tulay, uri ng bulaklak, o mga istrukturang punit. Nakakaapekto ang mga feature na ito kung paano binubuksan ang seal at kung paano ipinakita ang tamper evidence, hindi kung magagamit ang induction sealing. Ang pagganap ng sealing ay depende pa rin sa liner at sa neck finish.
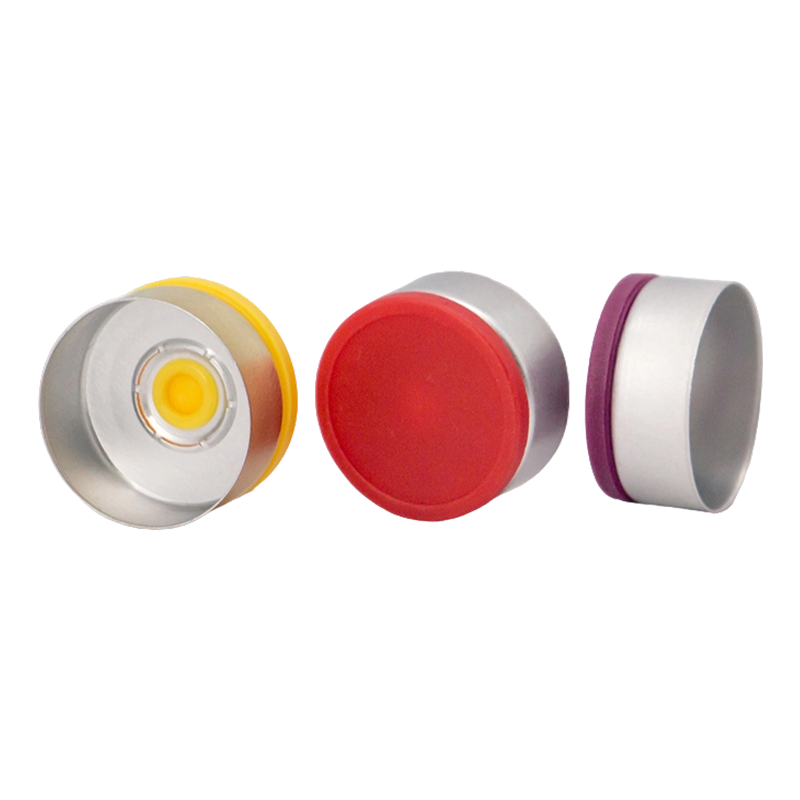 Uri ng Tulay na Aluminum-Plastic Cap para sa Injection Vials, ZB 20mm Tamper-evident ZB 20mm cap na may mababang puwersa ng pagbubukas at malinis na bridge break, na angkop sa antibiotic, bakuna, lyophilized, at diagnostic vial sealing. Tingnan ang Produkto →
| Container | Karaniwang takip | Pagsasaalang-alang sa pagbubuklod |
|---|---|---|
| Injection vial | Aluminum plastic cap na may pull ring o punit | Maliit na leeg at mataas na sterility; i-verify ang buong contact sa rim. |
| Bote ng pagbubuhos | Tanggalin ang aluminum plastic cap | Malaking leeg at pagbabago ng presyon; suriin ang selyo pagkatapos ng isterilisasyon. |
| Oral na likidong bote | Aluminum pull ring cap | Pagbubukas ng pasyente; balanse ang lakas ng selyo na may madaling pagtanggal. |
Kung saan Mahalaga ang Heat Induction Sealing sa Pharmaceutical Packaging
Ang induction sealing ay karaniwan sa tatlong pangunahing grupo ng lalagyan: injection vial, infusion bottle, at oral liquid bottle. Ang bawat grupo ay may iba't ibang panganib at mga kinakailangan sa pagbubuklod.
Karaniwang may maliliit na leeg at mataas na mga kinakailangan sa sterility ang mga injection vial. Ang isang daanan ng pagtagas ay maaaring pahintulutan ang mga mikroorganismo na makapasok sa maliit na bote, kaya ang selyo ay dapat na tuloy-tuloy sa paligid ng buong gilid. Ang takip ay kadalasang may kasamang aluminum plastic shell na may pull ring o punit sa itaas. Sa panahon ng pagbubuklod, ang liner ay nagbubuklod sa salamin o plastik na leeg. Pagkatapos ng sealing, ang takip ay nagbibigay ng tamper evident bridge na masisira kapag binuksan ng user ang vial.
Ang mga bote ng pagbubuhos ay mas malaki at mas mabigat. Maaaring gawa ang mga ito sa salamin o plastik at maaaring may hawak na daan-daang mililitro. Dapat labanan ng selyo ang mga pagbabago sa presyon sa panahon ng isterilisasyon, transportasyon, at pagbibigti. Madalas na ginagamit ang punit-off na aluminum plastic cap dahil pinapayagan nito ang healthcare worker na tanggalin ang center disc at i-access ang stopper nang hindi pinuputol ang metal. Ang induction seal ay dapat manatiling buo sa ilalim ng stopper, dahil ang stopper ay nagbibigay ng pangunahing pagsasara at ang foil ay nagdaragdag ng karagdagang hadlang.
Ang mga oral na likidong bote ay kadalasang hinahawakan ng mga pasyente sa bahay. Ang selyo ay dapat na madaling buksan ngunit nagbibigay pa rin ng nakikitang ebidensya ng pakikialam. Ang isang pull ring aluminum cap ay karaniwan para sa mga bote ng syrup at suspension. Kung mahina ang induction seal, maaaring tumagas ang bote sa bag ng parmasya o sa panahon ng pagpapadala. Kung ang selyo ay masyadong malakas, maaaring kailanganin ng gumagamit ang isang tool upang buksan ito, na nagpapataas ng panganib ng mga spill.
 Tanggalin ang Aluminum-Plastic Cap ZD 26mm para sa Mga Bote ng Infusion Easy-tear ZD 26mm cap para sa mga infusion bottle, na may maaasahang pagbubukas at RTU/RTS na mga opsyon para sa saline, dextrose, nutrisyon, chemotherapy, at antibiotic infusions. Tingnan ang Produkto →
 Aluminum Pull-Ring Cap 15mm/16mm para sa Oral Liquid na Bote Single-piece pull-ring cap para sa mga oral na likidong bote, na nagbibigay ng isang hakbang na pagbubukas, tiyak na ebidensya ng tamper, malinis na pag-alis, at isang seal na lumalaban sa pagtagas para sa mga syrup at suspension. Tingnan ang Produkto →
Mga Karaniwang Mode ng Pagkabigo at Paano Maiiwasan ang mga Ito
Karamihan sa mga depekto sa induction sealing ay nahahati sa ilang mga kategorya. Ang pag-unawa sa mga ito ay nakakatulong sa pag-troubleshoot at kwalipikasyon ng supplier.
- Mahina o bahagyang seal: Maaaring hindi naabot ng liner ang kinakailangang temperatura, o maaaring hindi napindot ng takip ang liner nang pantay-pantay sa gilid. Suriin ang power, dwell time, at cap torque. Suriin ang pagtatapos ng leeg kung may mga chips o ovality.
- Nasunog o nasunog na liner: Ang sobrang lakas o masyadong mabagal na bilis ng linya ay maaaring mag-overheat sa foil at masira ang polymer. Maaaring magmukhang kumpleto ang selyo ngunit mababa ang lakas ng balat.
- Liner na naipit sa takip: Ang heat seal coating ay maaaring nakadikit sa takip sa halip na sa lalagyan. Madalas itong tumuturo sa isang error sa oryentasyon ng liner o isang coating na hindi tugma sa materyal na lalagyan.
- Tumagas pagkatapos ng isterilisasyon: Ang steam o heat sterilization ay maaaring ma-stress ang seal. Kung ang lalagyan at liner ay lumawak sa magkaibang mga rate, ang bono ay maaaring magbukas. Pagsusuri ng presyon bago at pagkatapos ng isterilisasyon.
- Hindi pare-pareho ang mga resulta sa isang batch: Ang pagkakaiba-iba sa cap torque, mga sukat ng leeg, o liner lot ay maaaring magdulot ng pasulput-sulpot na pagkabigo. Ang kontrol sa proseso ng istatistika sa mga input na ito ay mas epektibo kaysa sa pag-inspeksyon lamang ng mga natapos na lalagyan.
Ang pagpapatunay ay hindi isang beses na kaganapan. Kapag naitakda na ang mga parameter ng sealing, hamunin ang mga ito ng pinakamasamang sitwasyon. Kabilang dito ang pinakamababa at pinakamataas na bilis ng linya, ang minimum at maximum na cap torque, at ang pinakaluma at pinakabagong mga liner lot.
Pagpili ng Sealing System at Packaging Supplier
Kapag pumipili ng induction sealing system, magsimula sa lalagyan. Sukatin ang diameter ng pagtatapos ng leeg, ang materyal, at ang bilis ng linya ng produksyon. Pagkatapos ay pumili ng sealing head na makapagbibigay ng sapat na kapangyarihan sa ganoong bilis. Ang mas maliliit na ulo ay hindi palaging mahina, ngunit mayroon silang mas maliit na lugar ng saklaw. Para sa malalawak na mga bote sa bibig, maaaring kailanganin ang isang mas malaking ulo o maraming ulo upang maiwasan ang malamig na mga spot.
Ang liner at cap ay dapat na maging kwalipikado nang magkasama. Tanungin ang supplier para sa data ng lakas ng seal, inirerekomendang mga saklaw ng torque, at mga sample para sa mga pagsubok sa linya. Ang isang mahusay na supplier ay makakatulong sa pag-troubleshoot sa halip na magbenta lamang ng isang kahon ng mga liner. Sa pharmaceutical packaging, mahalaga ang dokumentasyon. Ang detalye ng liner, sertipiko ng pagsusuri, at mga talaan ng kontrol sa pagbabago ay dapat na magagamit para sa mga pag-audit.
Ang mga kumpanyang dalubhasa sa mga pharmaceutical cap ay kadalasang nag-aalok ng mga aluminum cap, aluminum na plastic cap, at Euro PP cap para sa iba't ibang uri ng bote. Available ang mga aluminum plastic cap para sa mga injection vial, infusion bottle, at oral liquid, na may uri ng tulay, uri ng bulaklak, o mga punit na disenyo. Gumagana ang mga takip na ito sa mga induction sealing liners, ngunit ang panghuling kalidad ng seal ay nakasalalay pa rin sa liner, bote, at proseso ng sealing. Isali ang tagapagtustos ng takip nang maaga upang ang pagtatapos ng leeg, disenyo ng takip, at pagpili ng liner ay nakahanay.
Para sa higit pang detalye kung paano ginagawa ang mga aluminum plastic cap at kung saan ginagamit ang mga ito, tingnan ang gabay na ito mga takip ng plastik na aluminyo para sa mga vial . Kung kailangan mo ng tulong sa pagtutugma ng takip at liner sa iyong filling line, makipag-ugnayan sa aming koponan .
Pangwakas na Kaisipan
Pinoprotektahan ng heat induction sealing ang produkto mula sa pabrika hanggang sa buksan ito ng pasyente. Ang selyo ay kasing ganda lamang ng pinakamahinang interface: ang liner sa gilid ng lalagyan. Kapag ang foil, cap, neck finish, at proseso ng sealing ay nakahanay, ang induction sealing ay naghahatid ng hermetic barrier na malinis, pare-pareho, at madaling ma-validate.
Tratuhin ang takip at liner bilang bahagi ng sistema ng pagsasara ng lalagyan, hindi bilang isang nahuling pag-iisip. I-qualify ang mga ito nang magkasama, subaybayan ang mga kritikal na parameter, at muling suriin ang seal pagkatapos ng anumang pagbabago. Ang isang bote na walang tumagas ay resulta ng isang kontroladong proseso.
Balita
-
Ang isang punong bote ng oral suspension ay lumalabas sa linya, ang takip ay pinaikot ng isang customer, at ang foil disc ay nananatiling nakadikit sa loob ng takip sa halip ...
READ MORE -
Ang isang vaccine vial ay umalis sa linya ng pagpuno, naglalakbay sa pamamagitan ng trak, at dumating na may manipis na pelikula ng likido sa balikat nito. Ang takip ay masik...
READ MORE -
Ang linya ng pagpuno na tumatakbo ng 200 vial kada minuto ay biglang huminto. Ang bawat takip sa huling batch ay may maluwag na foil liner, at nabigo ang leak test. Ang salar...
READ MORE -
Ang isang puno na bote ng HDPE ay umaalis sa linya ng pagpuno na may takip na torqued sa spec. Ito ay dumadaan sa ilalim ng isang induction sealer, at makalipas ang ilang seg...
READ MORE
Mga kaugnay na produkto
-

Isang secure at low-profile na solusyon sa suporta na idinisenyo upang ligtas na hawakan ang mga lalagyan ng pagbubuhos sa mga setting ng klinikal at pangangalaga. Tinitiyak ng flat na disenyo nito...
Tingnan ang Higit Pa -

Isang proteksiyon at sterile na solusyon sa packaging na idinisenyo para sa pag-iimbak ng contact lens. Tinitiyak ng polypropylene (PP) na lalagyan na may pinagsamang foil seal ang integridad ng pr...
Tingnan ang Higit Pa -

Isang secure at ergonomic na solusyon sa suporta na idinisenyo upang ligtas na hawakan ang mga lalagyan ng pagbubuhos sa mga setting ng klinikal at pangangalaga. Tinitiyak ng disenyo ng racket nito...
Tingnan ang Higit Pa -

Isang proteksiyon at sterile na solusyon sa packaging na idinisenyo para sa pag-iimbak ng contact lens. Tinitiyak ng polypropylene (PP) na lalagyan na may pinagsamang foil seal ang integridad ng pr...
Tingnan ang Higit Pa -

Isang precision sealing solution na idinisenyo para sa mga sistema ng paghahatid ng gamot na nakabatay sa cartridge, tulad ng mga pre-filled syringe at pen injector. Tinitiyak nito ang sterile na i...
Tingnan ang Higit Pa -

Isang dalubhasang sealing cap na idinisenyo para sa mga bote ng pharmaceutical infusion. Nagtatampok ito ng madaling mapunit na disenyo sa aluminum cap, na nagbibigay-daan sa mga user na buksan ito...
Tingnan ang Higit Pa
-
Makipag-ugnayan
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 1 Mingzhu Road, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, China
Ang impormasyong ibinigay sa website na ito ay inilaan para sa paggamit lamang sa mga bansa at hurisdiksyon sa labas ng People's Republic of China.
-
produkto
Aluminum-Plastic Caps Mga takip ng aluminyo Euro PP Caps Mga PP Container para sa Contact Lens na may Foil Seal Plastic Hanger para sa Infusion Bote Plastic Jerry Can -
WhatsApp
Chris

-
WeChat
Lilian

Copyright © 2025 Jiangsu Changjiang Lids Co., Ltd. Lahat ng Karapatan ay Nakalaan.
OEM Pharmaceutical Packaging Manufacturer
Supplier ng Pharmaceutical Cap
