
 简体中文


Language
Bahay / Balita / Balita sa Industriya / Heat Induction Seal sa Pharmaceutical Packaging: Proseso, Mga Cap, at Quality Control
Heat Induction Seal sa Pharmaceutical Packaging: Proseso, Mga Cap, at Quality Control
2026.10.02
Ang linya ng pagpuno na tumatakbo ng 200 vial kada minuto ay biglang huminto. Ang bawat takip sa huling batch ay may maluwag na foil liner, at nabigo ang leak test. Ang salarin ay bihira ang takip mismo. Siyam na beses sa sampu, ang proseso ng heat induction seal ay wala sa tono. Ang heat induction sealing ay hindi isang simpleng application ng init. Gumagamit ito ng electromagnetic field upang makabuo ng init sa loob ng takip, natutunaw ang isang polymer layer at nagbubuklod ng aluminum foil liner sa container rim. Kapag naaanod ang lakas ng field, dwell time, o cap torque, tahimik na nabigo ang selyo. Ipinapaliwanag ng artikulong ito kung paano gumagana ang induction sealing, kung saan ito nagkakamali, at kung paano pumili ng mga cap at liner na tumutugma sa iyong filling line.
Paano Gumagana ang Heat Induction Sealing
Ang induction sealing head ay naglalaman ng coil na nagdadala ng high-frequency alternating current. Lumilikha ito ng magnetic field. Kapag ang isang nakatakip na lalagyan ay dumaan sa ilalim ng ulo, ang field ay nag-uudyok ng mga eddy currents sa aluminum foil liner sa loob ng takip. Ang foil ay uminit sa millisecond. Ang isang polymer coating sa foil ay natutunaw at nagbubuklod sa lalagyan ng labi. Matapos umalis ang lalagyan sa bukid, ang polimer ay lumalamig sa ilalim ng presyon ng takip, na bumubuo ng isang hermetic seal.
Ang prosesong ito ay naiiba sa conduction heat sealing. Gumagamit ang conduction sealing ng pinainit na mga platen o roller na nakadikit sa takip o lalagyan. Naglilipat ito ng init mula sa labas papasok. Pinainit lang ng induction sealing ang foil, kaya nananatiling mas malamig ang takip at ang produkto. Para sa mga biologic, bakuna, at antibiotic na sensitibo sa init, pinoprotektahan ng pagkakaibang iyon ang gamot. Binabawasan din nito ang panganib ng pagpapapangit ng takip at pagkasira ng produkto.
Kasama sa karaniwang mga parameter ng induction sealing para sa mga linya ng parmasyutiko ang dalas na 20 hanggang 100 kHz, power output na 1 hanggang 6 kW, at dwell time na 0.5 hanggang 3 segundo. Karaniwang nahuhulog ang cap torque sa pagitan ng 15 at 25 pulgadang pounds para sa 20 mm vial at 20 hanggang 35 pulgadang pounds para sa 28 mm o mas malaking pagsasara. Ang pagpapaubaya ng plus o minus na 2 pulgadang pounds ay karaniwan. Ang kapal ng liner foil ay mula 0.5 hanggang 1.5 mm. Ang bawat kumbinasyon ng lalagyan, takip, at liner ay nangangailangan ng sarili nitong pagpapatunay.
Mga Kritikal na Parameter at Mga Puntos sa Pagkabigo
Nabigo ang induction sealing kapag lumipat ang isa o higit pang mga parameter sa labas ng validated window. Inililista ng talahanayan sa ibaba ang mga karaniwang parameter, tipikal na hanay, at ang mga depektong lumalabas kapag naaanod ang mga ito.
| Parameter | Karaniwang Saklaw | Failure Mode kung Out of Range |
|---|---|---|
| Power output | 1 hanggang 6 kW | Ang mababang kapangyarihan ay nagiging sanhi ng mahina o hindi kumpletong mga seal; ang mataas na kapangyarihan chars ang liner o warps ang cap. |
| Oras ng tirahan | 0.5 hanggang 3 segundo | Ang maikling tirahan ay umalis sa polimer na hindi natunaw; Ang matagal na tirahan ay nagpapainit sa foil at nakakasira sa produkto. |
| Cap metalikang kuwintas | 15 hanggang 35 pulgadang libra | Ang mababang metalikang kuwintas ay nagpapahintulot sa takip na iangat sa panahon ng pag-init; ang mataas na metalikang kuwintas ay nagpapa-deform sa takip at dinudurog ang liner. |
| Kapal ng liner foil | 0.5 hanggang 1.5 mm | Masyadong mabilis ang pag-init ng manipis na foil; Ang makapal na foil ay nangangailangan ng higit na lakas at maaaring hindi magkadikit nang pantay. |
| Oras ng paglamig | 1 hanggang 5 segundo | Hinahayaan ng maikling paglamig ang seal na lumipat bago ito itakda; ang mahabang paglamig ay nagpapabagal sa linya nang walang pakinabang. |
Kasama sa iba pang mga depekto ang foil na nakaipit sa loob ng takip, pagtagas ng seal, at mga maluwag na takip pagkatapos mabuklod. Ang foil na nakadikit sa takip ay karaniwang nangangahulugan na ang liner wax o adhesive ay hindi tugma sa temperatura ng proseso. Ang pagtagas ay madalas na nagmumula sa isang kontaminadong lalagyan ng labi o isang maling pagkakahanay na liner. Ang mga maluwag na takip ay maaaring magresulta mula sa mababang application torque o mula sa pag-back off ng takip habang pinapalamig.
Subukan ang bawat batch na may hindi bababa sa tatlong pamamaraan. Ang isang dye penetration test ay nagpapakita ng mga pagtagas ng channel. Sinusukat ng vacuum decay test ang integridad ng pagsasara ng lalagyan. Sinusuri ng isang pagsusuri sa balat ang lakas ng bono sa pagitan ng foil at ng lalagyan. Para sa mga sterile na produkto, ang burst pressure testing ay nagdaragdag ng isa pang layer ng kumpiyansa. Idokumento ang mga resulta at panatilihin ang mga ito kasama ng batch record.
Pagtutugma ng mga Cap at Liner sa Iyong Container
Ang takip at liner ay dapat tumugma sa container finish, ang bilis ng filling line, at ang formulation ng gamot. Ang mga injection na vial ay kadalasang gumagamit ng 20 mm o 13 mm na mga takip ng aluminyo na may pullring o punit-off openings. Hinahayaan ng pullring cap ang mga nars na buksan ang vial nang walang mga tool, na mahalaga sa mga emergency room at intensive care unit. Ang foil liner sa loob ay dapat na nakaposisyon nang patag laban sa labi ng vial. Ang anumang pagtabingi ay lumilikha ng isang daanan ng pagtagas.
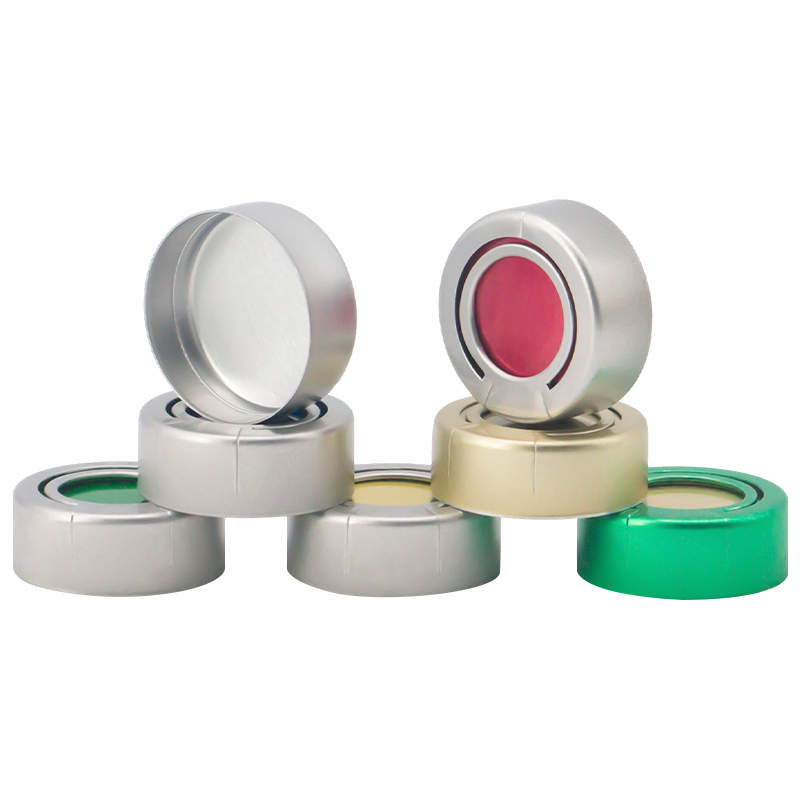 Aluminum Pull-Ring Cap Isang tamper-evident aluminum seal na idinisenyo para sa mga injection vial. Nagtatampok ito ng pinagsamang pull-ring na, kapag hinila, malinis na inaalis ang buong aluminum cap mula sa vi... Tingnan ang Produkto →
Ang mga bote ng pagbubuhos ay mas malaki at mas mabigat. Kailangan nila ng mga takip na mananatiling ligtas sa panahon ng autoclaving at transportasyon. Pinagsasama ng mga takip ng aluminyo-plastik na uri ng tulay ang isang aluminyo na shell na may isang plastik na tuktok. Ang istraktura ng tulay ay nagbibigay ng isang malakas na mahigpit na pagkakahawak at isang malinis na pagbubukas. Ang mga takip na ito ay mahusay na gumagana sa induction sealing dahil ang plastic na tuktok ay hindi nakakasagabal sa magnetic field. Ang liner ay nakakabit sa glass o plastic bottle finish.
 Uri ng Tulay na Aluminum-Plastic Cap Isang espesyal na sealing cap na idinisenyo para sa mga infusion bottle, na binubuo ng isang bridge-type na aluminum cap at isang plastic cap. Tingnan ang Produkto →
Ang mga oral na likidong bote ay kadalasang gumagamit ng mga takip ng tornilyo. Ang takip ng tornilyo ay nagbibigay ng resealable closure pagkatapos masira ang induction seal. Ang liner ay dapat na nakadikit sa leeg ng bote nang hindi umaalis sa nalalabi. Para sa mga pediatric syrup at paghahanda sa ubo, pinipigilan ng mahigpit na selyo ang pagsingaw at kontaminasyon. Ang torque ng takip ay dapat sapat na mataas upang hawakan ang liner sa lugar ngunit sapat na mababa para mabuksan ng isang pasyente.
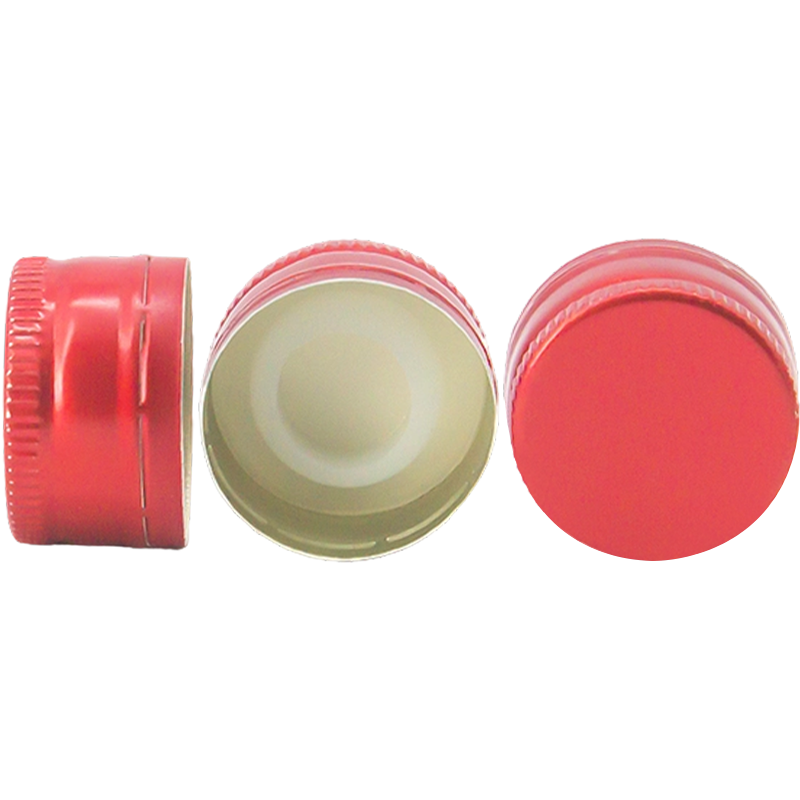 Aluminum Screw Cap Isang cost-effective at matibay na sealing solution na idinisenyo para sa mga oral liquid bottle. Ginawa mula sa isang piraso ng aluminyo, ito ay bumubuo ng isang secure na sinulid sa pamamagitan ng pag-crimping sa bot... Tingnan ang Produkto →
Sinusuportahan din ng mga takip ng Euro PP at iba pang plastic na pagsasara ang induction sealing kapag may kasamang foil liner. Kumpirmahin na ang materyal ng takip ay makatiis sa init na nabuo sa foil. Ang ilang mga plastik ay lumambot o nag-deform sa temperatura ng sealing. Palaging humiling ng mga sample ng liner at magpatakbo ng pagsubok sa iyong aktwal na produkto.
Para sa isang detalyadong breakdown ng mga uri ng cap, tingnan ang aming kumpletong gabay sa mga takip ng aluminyo para sa mga pharmaceutical vial .
Quality Control at Regulatory Expectations
Ang pharmaceutical packaging ay napapailalim sa mahigpit na regulasyon. Sa United States, inaasahan ng Food and Drug Administration ang integridad ng pagsasara ng lalagyan para sa mga sterile na produkto. Sa Europe, ang Annex 1 ng Good Manufacturing Practice guidelines ay sumasaklaw sa sterile manufacturing. Ang parehong mga balangkas ay nangangailangan ng dokumentadong pagpapatunay ng proseso ng sealing. Nangangahulugan iyon ng mga nakasulat na pamamaraan para sa pag-setup, pagpapatakbo, at pagsubaybay ng induction sealer.
Ang tagapagtustos ng takip ay gumaganap din ng isang papel. Ang mga takip ay dapat gawin sa isang kinokontrol na kapaligiran. Ang Jiangsu Changjiang Lids Co., Ltd. ay nagpapatakbo ng mga C plus A grade cleanroom at sumusunod sa mga kinakailangan ng GMP at ISO 9001. Gumagawa ang kumpanya ng mga aluminum caps, aluminum-plastic caps, at Euro PP caps na may taunang kapasidad na 3 bilyong aluminum caps at 800 million polypropylene caps. Sinusuportahan ng mga kakayahang ito ang antas ng kalinisan at kakayahang masubaybayan na kailangan ng mga mamimili ng pharmaceutical.
Kapag nag-audit ka ng cap supplier, humingi ng mga sertipiko ng pagsusuri para sa bawat lote. Kumpirmahin na ang liner na materyal ay nakakatugon sa USP Class VI o katumbas na biocompatibility na pamantayan. Suriin na pinapatunayan ng supplier ang induction seal gamit ang iyong partikular na lalagyan. Ang isang generic na pagpapatunay ng selyo ay hindi sapat. Ang container finish, ang cap torque, at ang bilis ng linya ay nagbabago lahat sa kinalabasan.
Mga Pagsasaalang-alang sa Pagkuha at Pagbabawas sa Panganib
Ang pagbili ng mga takip para sa induction sealing ay hindi isang simpleng paghahambing ng presyo. Ang isang mas mababang halaga na cap ay maaaring makatipid ng isang bahagi ng isang sentimo bawat yunit, ngunit ang isang nabigong selyo ay maaaring magastos ng libu-libo sa mga tinanggihang batch. Isaalang-alang ang mga salik na ito bago ka mag-order.
- Humiling ng mga sample ng liner at magpatakbo ng line trial sa tatlong magkakaibang setting ng torque.
- Hilingin ang inirerekomendang induction sealing window para sa iyong container finish.
- Kumpirmahin ang minimum na dami ng order at lead time para sa parehong mga takip at liner.
- Tingnan kung nag-aalok ang supplier ng OEM customization para sa kulay ng cap, logo, o uri ng liner.
- Suriin ang klasipikasyon ng cleanroom at mga sertipiko ng kalidad ng supplier.
- Subukan ang selyo pagkatapos ng simulate na transportasyon at pinabilis na pagtanda.
Mahalaga rin ang imbakan. Ang mga takip at liner ay dapat manatili sa mga selyadong bag hanggang sa gamitin. Ang kahalumigmigan ay maaaring makaapekto sa wax at polymer layer. Pinipigilan ng alikabok sa liner ang magkatulad na bono. Mag-set up ng kontroladong staging area malapit sa filling line at sanayin ang mga operator upang hawakan ang mga takip na may malinis na guwantes.
Makipag-ugnayan sa aming koponan para talakayin ang iyong mga kinakailangan sa sealing at humiling ng mga sample. Matutulungan ka naming itugma ang tamang cap at liner sa iyong filling line at produkto.
Ang heat induction sealing ay isang sistema, hindi isang bahagi. Ang sealing head, ang cap, ang liner, ang container, at ang filling line ay lahat ay nakikipag-ugnayan. Ang isang perpektong takip na may maling metalikang kuwintas ay tatagas. Ang isang perpektong metalikang kuwintas na may maling liner ay mag-char o mabibigo na mag-bonding. Magsimula sa isang validated na window ng parameter, subukan ang bawat batch, at pumili ng mga caps mula sa isang supplier na nakakaunawa sa mga kinakailangan sa parmasyutiko. Pinoprotektahan ng diskarteng iyon ang iyong produkto, ang iyong mga pasyente, at ang iyong iskedyul ng produksyon.
Balita
-
Ang isang punong bote ng oral suspension ay lumalabas sa linya, ang takip ay pinaikot ng isang customer, at ang foil disc ay nananatiling nakadikit sa loob ng takip sa halip ...
READ MORE -
Ang isang vaccine vial ay umalis sa linya ng pagpuno, naglalakbay sa pamamagitan ng trak, at dumating na may manipis na pelikula ng likido sa balikat nito. Ang takip ay masik...
READ MORE -
Ang linya ng pagpuno na tumatakbo ng 200 vial kada minuto ay biglang huminto. Ang bawat takip sa huling batch ay may maluwag na foil liner, at nabigo ang leak test. Ang salar...
READ MORE -
Ang isang puno na bote ng HDPE ay umaalis sa linya ng pagpuno na may takip na torqued sa spec. Ito ay dumadaan sa ilalim ng isang induction sealer, at makalipas ang ilang seg...
READ MORE
Mga kaugnay na produkto
-

Isang proteksiyon at sterile na solusyon sa packaging na idinisenyo para sa pag-iimbak ng contact lens. Tinitiyak ng polypropylene (PP) na lalagyan na may pinagsamang foil seal ang integridad ng pr...
Tingnan ang Higit Pa -

Isang secure at low-profile na solusyon sa suporta na idinisenyo upang ligtas na hawakan ang mga lalagyan ng pagbubuhos sa mga setting ng klinikal at pangangalaga. Tinitiyak ng flat na disenyo nito...
Tingnan ang Higit Pa -

Isang proteksiyon at sterile na solusyon sa packaging na idinisenyo para sa pag-iimbak ng contact lens. Tinitiyak ng polypropylene (PP) na lalagyan na may pinagsamang foil seal ang integridad ng pr...
Tingnan ang Higit Pa -

Isang precision sealing solution na idinisenyo para sa mga sistema ng paghahatid ng gamot na nakabatay sa cartridge, tulad ng mga pre-filled syringe at pen injector. Tinitiyak nito ang sterile na i...
Tingnan ang Higit Pa -

Isang standardized na dual-port polypropylene cap na idinisenyo para sa pagbubuhos at mga bote ng solusyon. Tinitiyak ng pinagsamang solusyon na ito ang maaasahang pagsasara at nagbibigay ng dalawa...
Tingnan ang Higit Pa -

Isang secure at user-friendly na solusyon sa sealing na partikular na idinisenyo para sa mga likido sa bibig. Tinitiyak nito ang maaasahang integridad ng produkto, hindi lumalabas na pagganap, at p...
Tingnan ang Higit Pa
-
Makipag-ugnayan
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 1 Mingzhu Road, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, China
Ang impormasyong ibinigay sa website na ito ay inilaan para sa paggamit lamang sa mga bansa at hurisdiksyon sa labas ng People's Republic of China.
-
produkto
Aluminum-Plastic Caps Mga takip ng aluminyo Euro PP Caps Mga PP Container para sa Contact Lens na may Foil Seal Plastic Hanger para sa Infusion Bote Plastic Jerry Can -
WhatsApp
Chris

-
WeChat
Lilian

Copyright © 2025 Jiangsu Changjiang Lids Co., Ltd. Lahat ng Karapatan ay Nakalaan.
OEM Pharmaceutical Packaging Manufacturer
Supplier ng Pharmaceutical Cap
